被写进教材的“最优解”,为啥在车间里不管用?
老周说的那个手册,我也翻过。里面把精密铣削的进给率、公差范围写得明明白白,说是经过上千次实验验证的”行业最优解”——进给率卡0.12mm/r,配合面公差控制在±0.02mm,完全符合机械加工的通用规范。 但那天他们赶的是新能源车企的减震器衬套订单,原材料是硬度高达HRC42的粉末冶金钢,按手册参数跑,刀具磨损速度快得离谱,每加工3件就得换一次刀,一把进口铣刀230块,一天换12把,光刀具成本就吃掉了订单40%的利润。
工业设计里的非标准答案,往往藏在用户的真实使用细节里
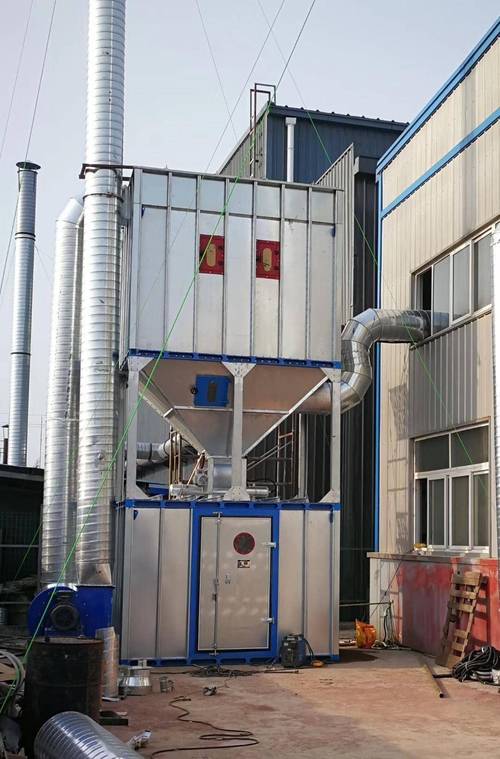
去年给一家做工业除尘设备的客户做内容诊断,一开始他们的产品方案全是按行业标准答案堆参数:过滤效率99.99%,配最高端的PTFE覆膜滤芯,全不锈钢机身,报价比同配置的同行高30%,连续丢了好几个本地的订单。 我跟着他们的销售跑了3个意向客户的现场,全是周边的木材加工厂。人家的生产场景是什么?锯下来的木屑颗粒大,车间里飞的粉尘根本不是那种需要高精度过滤的细颗粒,而且工人的操作习惯特别简单——你让他每3个月拆滤芯吹灰换芯,他嫌麻烦,上次装的某品牌除尘设备,滤芯堵了都没人管,最后直接拿水管冲,把滤芯全泡坏了。